

Контроль качества при производстве рулонной стали с цветным покрытием
Качество стальная катушка с цветным покрытием определяется сложным взаимодействием качества основы, целостности металлического покрытия, нанесения органического покрытия и качества поверхности. Для производителей системы контроля качества должны контролировать каждый этап производства, чтобы гарантировать, что конечная продукция соответствует техническим характеристикам по устойчивости к коррозии, формуемости и внешнему виду.
Контроль качества рулонной стали с цветным покрытием включает проверку сырья, мониторинг в процессе производства и тестирование конечной продукции. Ключевые параметры включают толщину покрытия, адгезию, твердость, постоянство цвета и обнаружение поверхностных дефектов. Качество конечного продукта зависит, прежде всего, от процесса производства, но неправильное обращение и хранение также могут нанести значительный ущерб.
Основные параметры качества
Характеристики рулонной стали с цветным покрытием определяются несколькими взаимозависимыми параметрами, которые необходимо контролировать на протяжении всего производства.
Толщина покрытия
При наружном применении толщина переднего покрытия должна быть не менее 20 мкм (грунтовка ≥5 мкм, верхнее покрытие ≥15 мкм). Недостаточная толщина ухудшает защиту от коррозии, а чрезмерная толщина приводит к растрескиванию и плохой адгезии.
Адгезия и формуемость
Твердость карандаша должна соответствовать стандарту 2H, с изгибом на 180° ≤3Т. Эти параметры гарантируют, что покрытие останется неповрежденным во время операций профилирования и профилирования без растрескивания и расслоения.
Коррозионная стойкость
Для наружного применения требуется устойчивость к солевому туману ≥500 часов. Это испытание имитирует длительное воздействие агрессивных сред и подтверждает защитные свойства системы покрытия.
Методы измерения толщины покрытия
Точное измерение толщины покрытия имеет важное значение для контроля качества. В следующей таблице приведены основные методы измерения и их применение.
| Метод | Принцип | Приложение | Разрушительный |
|---|---|---|---|
| Магнитный толщиномер | Электромагнитная индукция | Магнитные подложки (сталь) | Неразрушающий |
| Магнитно-вихревой токовый датчик | Комбинированный магнитный и вихревой ток | Как магнитные, так и немагнитные подложки | Неразрушающий |
| Микрометрический метод | Разница в толщине до/после снятия | Все типы подложек | Разрушительный |
| Металлургическая микроскопия | Измерение поперечного сечения | Арбитражное тестирование | Разрушительный |
Стандартная процедура измерения
Для оцинкованных катушек с цветным покрытием важно различать слой цинка и органическое покрытие, поскольку стандартные магнитные толщиномеры измеряют общую толщину немагнитного слоя.
- Шаг 1 Измерьте общую толщину «цинкового слоя покрытия» с помощью магнитного толщиномера в пяти местах на расстоянии более 25 мм от края образца.
- Шаг 2 Удалите органическое покрытие с помощью средства для удаления, не повреждающего слой цинка. Измерьте еще раз в тех же местах, чтобы определить толщину слоя цинка.
- Шаг 3 Вычтите толщину слоя цинка из общей толщины, чтобы получить толщину органического покрытия.
- Стандартный Следуйте стандарту GB/T 13448-2019 «Методы испытаний стальных листов и полос с цветным покрытием» или ISO 2178 для обеспечения международного соответствия.
Матрица контроля качества: ключевые показатели эффективности
Следующее сравнение представляет собой структурированный обзор критических параметров качества рулонной стали с цветным покрытием.
| Параметр | Стандарт приемки | Метод измерения | Влияние на производительность |
|---|---|---|---|
| Толщина покрытия (Front) | ≥20 мкм | Магнитный манометр/микрометр | Защита от коррозии, долговечность |
| Твердость карандаша | ≥2 ч | Тест на твердость карандаша | Устойчивость к царапинам, износ |
| Изгиб 180° | ≤3T | Испытание на Т-образный изгиб | Формируемость, устойчивость к растрескиванию |
| Ударопрочность | ≥9Дж | Испытание на удар | Прочность в обращении |
| Устойчивость к соляному туману | ≥500 часов | Камера солевого тумана | Долговременная защита от коррозии |
| Разница в цвете | <3ΔЕ | Спектрофотометр | Эстетическая консистенция |
| 60° Глянец | >60 | Блеск метр | Внешний вид |
Внутрипроизводственный контроль качества
В ходе производства строгие меры контроля качества позволяют оперативно выявлять и устранять потенциальные проблемы. К основным контрольным точкам относятся:
- Нанесение покрытия Толщина покрытия постоянно контролируется методами неразрушающего контроля. Контролируются как скорость нанесения покрытия, так и температура, поскольку неправильная температура может привести к получению покрытия с плохими физическими свойствами.
- Осмотр поверхности Визуальный осмотр выявляет дефекты поверхности, такие как царапины, вмятины или отверстия. Автоматизированные системы контроля с помощью камер и датчиков сканируют поверхность на высокой скорости, чтобы обнаружить даже мельчайшие неровности.
- Тестирование на адгезию Испытания на поперечный разрез и ударные испытания проверяют прочность связи между покрытием и подложкой, гарантируя, что покрытие останется неповрежденным во время операций формования.
Распространенные дефекты поверхности и их предотвращение
Дефекты поверхности могут повлиять как на внешний вид, так и на характеристики рулонной стали с цветным покрытием. Осведомленность об распространенных дефектах позволяет активно их предотвращать.
- Царапины Вызвано неправильным обращением или контактом с острыми предметами во время обработки. Предотвратите это путем осторожного обращения и использования защитных материалов.
- Пинхолы Крошечные отверстия в покрытии, которые подвергают подложку коррозии. Контролируется посредством равномерного нанесения покрытия и правильного отверждения.
- Апельсиновая корка Неровная текстура поверхности, вызванная неправильным растеканием покрытия или условиями отверждения. Контролируется посредством оптимизированного состава покрытия и параметров процесса.
- Разница в цвете Различия в цвете между партиями или в пределах одной катушки. Контролируется с помощью точной системы диспергирования пигмента и подбора цвета.
Требования к хранению и обращению
Правильное хранение имеет важное значение для поддержания качества рулонной стали с цветным покрытием после производства. Неправильное хранение может привести к повреждению покрытия, появлению ржавчины и отслаиванию.
- Окружающая среда Хранить в сухих, хорошо проветриваемых помещениях с влажностью не более 70% и температурой от 5°C до 40°C. Избегайте резких колебаний температуры, которые могут вызвать конденсацию.
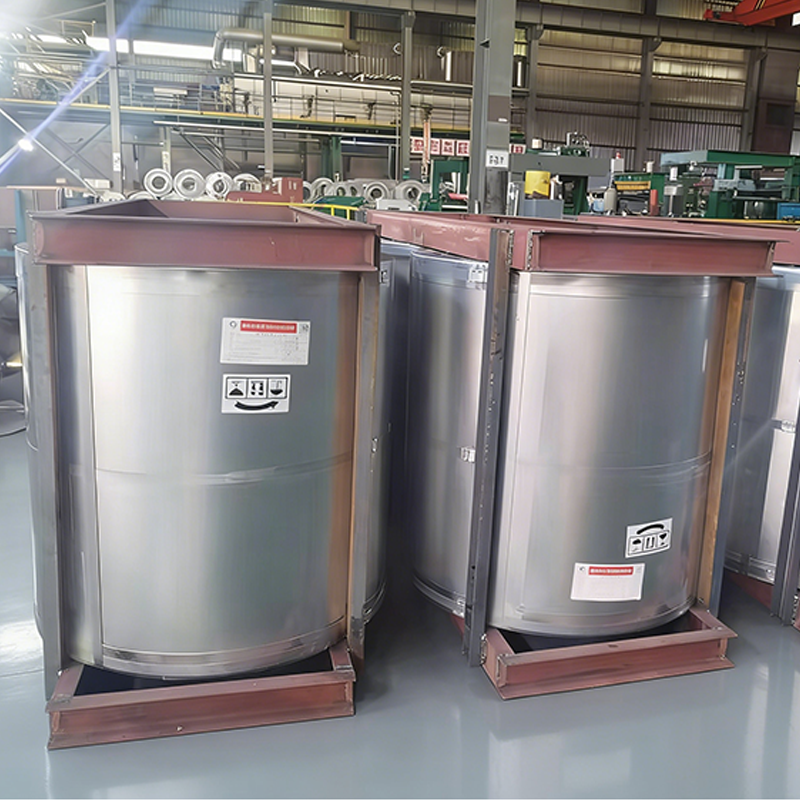
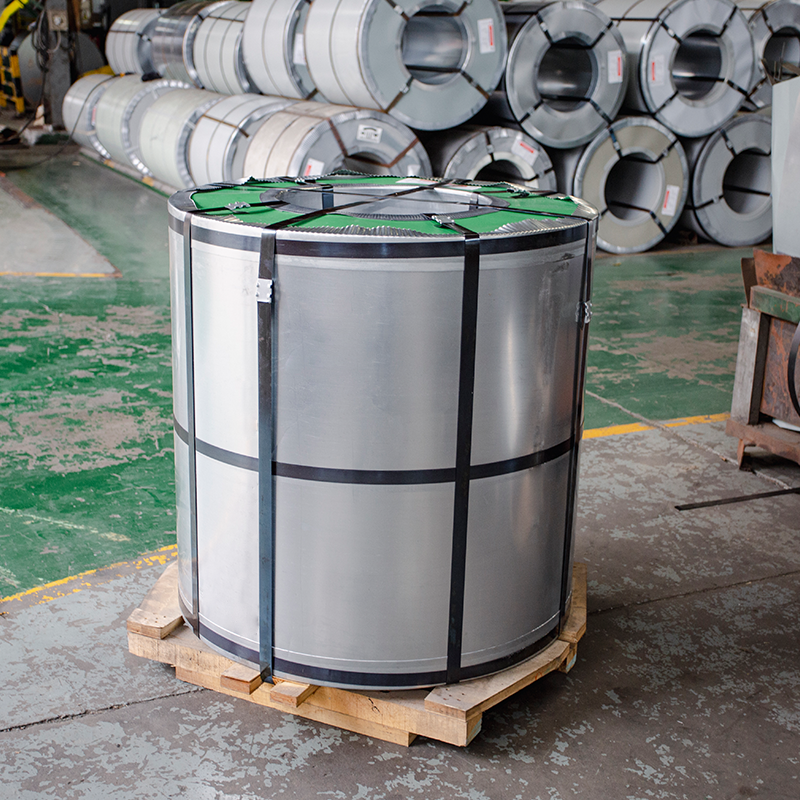
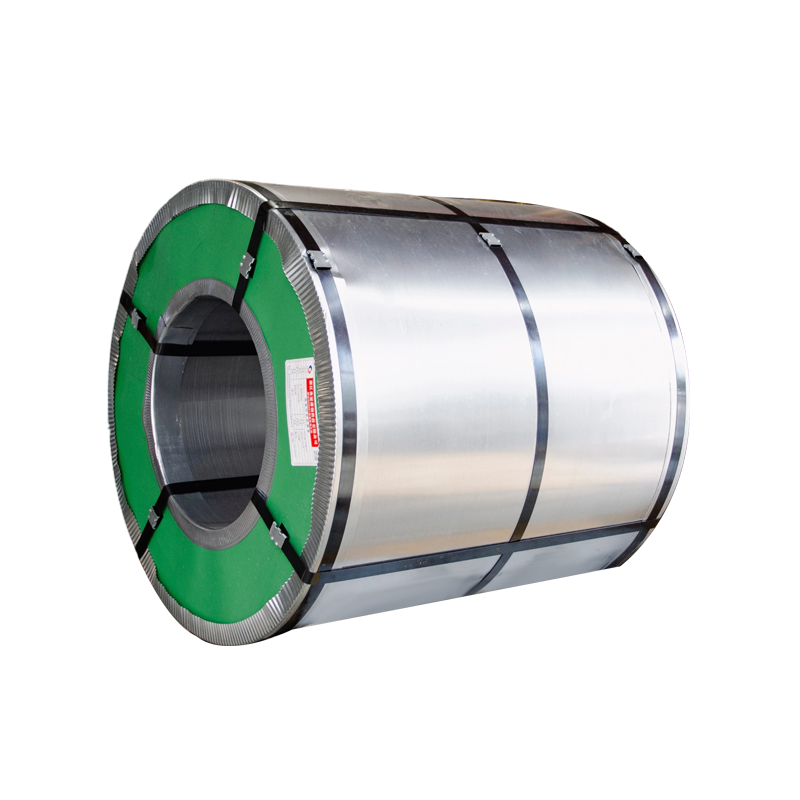
- Позиционирование Катушки необходимо хранить вертикально (стоя) на специальных деревянных или пластиковых опорах. Нижняя часть катушки должна находиться на высоте не менее 10 см над землей.
- Укладка Ограничьте штабелирование максимум тремя слоями. Используйте сухие, чистые деревянные прокладки между слоями, чтобы равномерно распределить давление. Между соседними катушками оставляйте зазор не менее 10 см.
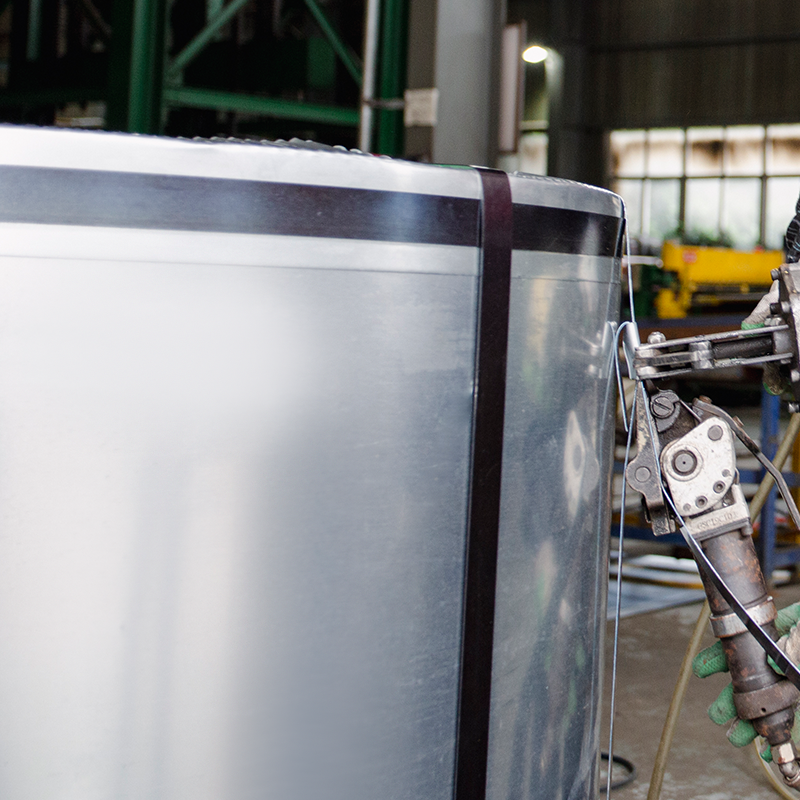
- Обращение Используйте специальные вилочные погрузчики или C-образные крюки. Не используйте для подъема тросы, так как это может деформировать катушку и повредить покрытие.
- Оригинальная упаковка Сохраняйте оригинальную упаковку во время хранения. Если упаковка вскрыта для проверки, немедленно восстановите ее.
Заключение
Контроль качества для стальная катушка с цветным покрытиемs представляет собой комплексный процесс, включающий выбор подложки, нанесение покрытия, проверку поверхности и правильное хранение. Ключевые параметры качества включают толщину покрытия (≥20 мкм), адгезию (твердость по карандашному методу 2H), формуемость (изгиб ≤3T) и коррозионную стойкость (≥500 часов соляного тумана).
Точное измерение с использованием магнитных толщиномеров, микрометрических методов или металлургической микроскопии обеспечивает стабильное качество. Системы внутрипроизводственного контроля обнаруживают дефекты на ранней стадии, а правильное хранение и обращение предотвращают повреждения после производства. При правильном внедрении всех элементов контроля качества стальные рулоны с цветным покрытием обеспечивают надежную работу со сроком службы от 7 до 25 лет в зависимости от выбранной системы покрытия.
Часто задаваемые вопросы
Минимальная толщина лицевого покрытия для наружных работ составляет 20 мкм и состоит из грунтовки (≥5 мкм) и верхнего покрытия (≥15 мкм). Недостаточная толщина снижает защиту от коррозии и срок службы.
Толщину покрытия можно измерять неразрушающими методами (магнитный толщиномер, магнитовихретоковый датчик) или разрушающими методами (микрометр, металлургическая микроскопия). Для оцинкованных рулонов слой цинка и органическое покрытие необходимо измерять отдельно.
Рекомендуемый диапазон температур хранения: от 5°C до 40°C при относительной влажности ниже 70%. Избегайте резких колебаний температуры, которые могут вызвать образование конденсата и повреждение покрытия.
Рулоны стали с цветным покрытием необходимо хранить вертикально (стоя), поскольку горизонтальное хранение может привести к деформации, разрушению рулона и повреждению покрытия. Вертикальное хранение также снижает риск повреждения покрытия из-за давления при штабелировании.
Укладка should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Основным стандартом в Китае является GB/T 13448-2019 «Методы испытаний стальных листов и полос с цветным покрытием». Международные стандарты включают стандарты ISO 2178 и ASTM для измерения толщины и тестирования производительности.
Покрытие требует значительных производственных затрат. Каждый микрон толщины покрытия представляет собой стоимость материала для крупных производителей примерно в 1 миллион долларов. Точный контроль толщины может сэкономить значительные средства при сохранении качества.
Для наружного применения требуется устойчивость к соляному туману не менее 500 часов. Это испытание подтверждает способность покрытия защищать стальную основу в агрессивных средах, таких как прибрежные или промышленные зоны.